Сосна, гвоздь и стандарт: как рождается деревянный поддон
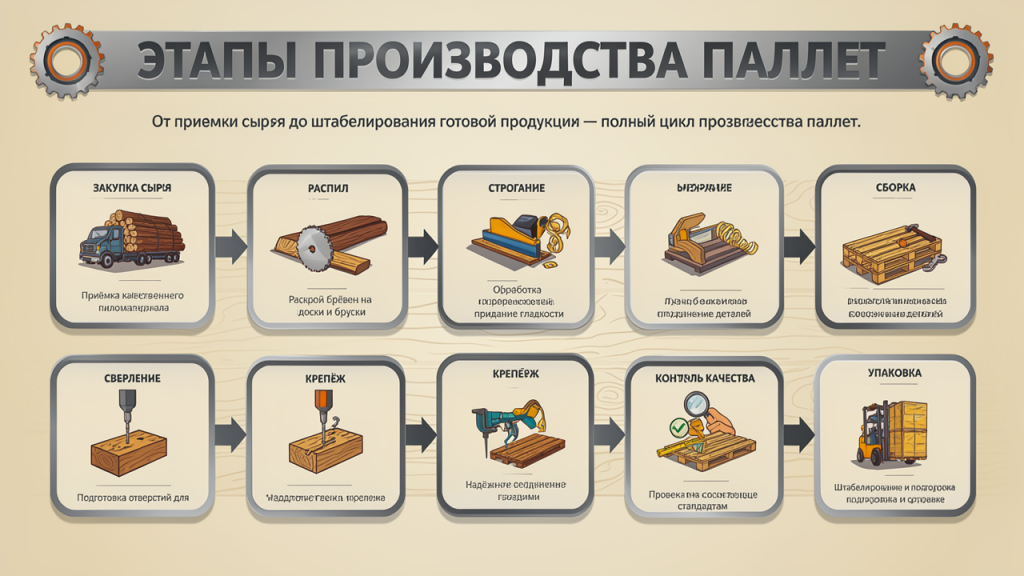
Если убрать в сторону глянец, деревянный поддон — это, возможно, главный молчаливый труженик мировой экономики. Именно на этих скромных решетчатых площадках держится вся современная торговля, от продуктов до стройматериалов. Ежегодный оборот паллет исчисляется миллиардами штук. Однако за кажущейся примитивностью этого изделия стоит четкая инженерная дисциплина и сложная цепочка превращений — от лесосеки до погрузочной рампы.
1. Отбор древесины: фундамент надежности
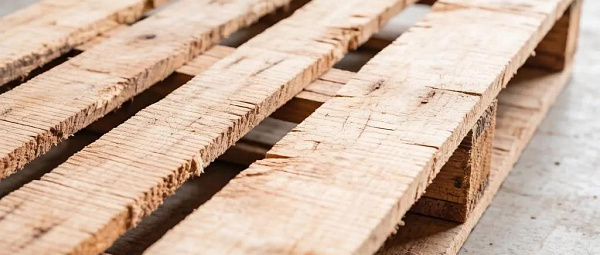
Производственный конвейер запускается еще на складе сырья. Выбор древесины — это не вопрос эстетики, а вопрос физики и экономики. Сосна, ель или лиственница стали отраслевым стандартом благодаря своему уникальному балансу: они достаточно легкие, чтобы не утяжелять груз, но при этом обладают нужной жесткостью, чтобы выдерживать тонны веса.
Важный нюанс: в дело идет так называемый «некондиционный» лес — тонкомер и низкие сорта, которые не годятся для мебели или строительства домов. Это делает индустрию паллет экологичным способом переработки древесины, которая иначе пошла бы в отходы.
Ключевой параметр на старте — влажность. Хотя старые ГОСТы допускают показатель в 22–26 %, современные технологические карты требуют сушить сырье примерно до 18 %. Это достигается в сушильных камерах и критически важно: пересушенная доска треснет, а сырая — поведет «винтом» или покоробится при перепадах температур.
На входе в цех древесину бракуют при малейших признаках гнили, глубоких трещин или сквозных сучков, размер которых превышает допустимую треть ширины доски. Эти дефекты — потенциальные точки разрушения под грузом.
2. Раскрой: математика пиломатериалов
Следующий акт — механическая хирургия бревна. Круглый лес превращается в брус прямоугольного сечения. Здесь царствуют ленточные и многопильные станки. Интересно, что устаревшие лесопильные рамы на современных производствах почти не встречаются — они слишком медлительны и неэффективны для переработки тонкого сырья.
Из выпиленного бруса штампуют три типа конструктивных элементов:
-
Горизонтальные плахи (верхний и нижний слои);
-
Поперечные соединители (скрепляют конструкцию);
-
Опорные кубики (шашки), которые создают тот самый зазор для въезда вил погрузчика.
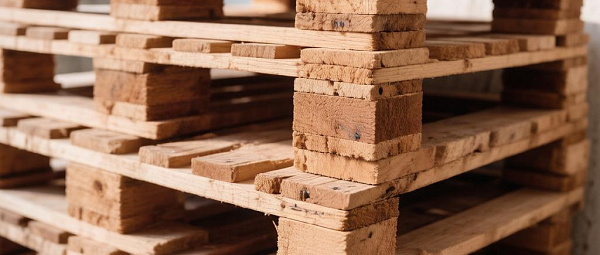
Геометрия здесь жесткая: для стандартной «европаллеты» 1200×800 мм ширина основных досок составляет 145 мм, а вставок — 100 мм. Толщина настила — 22 мм, а высота ножек-шашек — 78 мм.
После распиловки детали сортируют как пазлы: заготовки с корой на кромках отправляют на добработку, обрезая до нужного размера. Затем их укладывают в плотные стопы и для надежности стягивают металлической лентой, а между слоями шашек прокладывают бумагу, чтобы они не разъезжались.
3. Сборочный цех: магия гвоздя
Самый зрелищный этап — сборка конструкции. Она может быть ручной (на кондукторных столах с пневматикой) или полностью автоматической. На высокопроизводительных линиях, например, оборудование фирмы DELTA, процесс идет со скоростью полторы паллеты в минуту: гидравлика подает детали, фреза снимает фаски, а маркиратор ставит клейма.
Но сердце сборки — это крепеж. Простые гладкие гвозди здесь не котируются. Используют специальные метизы с винтовой или кольцевой насечкой. Такой «ершистый» гвоздь, забитый в дерево, держится намертво и не вылезает при вибрации и постоянных рывках погрузчика.
Порядок действий технолога строг:
-
Монтаж шашек на доски нижнего основания.
-
Сборка верхнего щита из досок настила и поперечин.
-
Соединение нижней и верхней половин в единое целое.
После того как молоток (или автомат) сделал свое дело, торчащие концы гвоздей обязательно загибают к дереву. Это не просто «причесывание» — так исключают порчу груза и травмы рук кладовщиков.
4. Чистовая обработка и паспорт изделия
Свежесбитый поддон похож на необработанный черновик. Чтобы придать ему товарный вид и функциональность, его отправляют на финишную механику. Фрезерный станок снимает фаски по углам площадью 15×45 мм и обрабатывает нижние кромки. Эти скосы выполняют утилитарную роль — они работают как направляющие, помогая водителю погрузчика завести вилы даже в плохо освещенном складе.
Теперь поддон должен получить «документ». Маркировка включает имя производителя, квартал выпуска и код стандарта. Это гарантия прослеживаемости: если поддон развалится, всегда можно найти производителя.
5. Санитарный кордон: обработка для экспорта
Для внутреннего рынка обработка часто необязательна, но если партия отправляется за границу, без фитосанитарного контроля не обойтись. Международный регламент ISPM 15 требует стерилизации древесины.
Практически это выглядит как термический шок: паллеты помещают в печь и прогревают до 56 °C в течение минимум получаса. Такая температура гарантированно убивает личинок короедов и прочих лесных вредителей. После остывания на боковой доске выжигается сертификационное клеймо с аббревиатурой «HT» (Heat Treatment — термообработка) и кодом страны. Химическая фумигация сейчас применяется реже, так как термика экологичнее и проще в контроле.
6. Тесты на прочность и упаковка
Перед тем как покинуть заводской цех, продукция проходит жесткий контроль ОТК. Специалисты проверяют:
-
Допустимые отклонения по габаритам (допуск составляет не более пары миллиметров);
-
Отсутствие перекосов;
-
Качество забивки гвоздей (нет ли «заусенцев» и кривых шляпок).
Годные экземпляры складывают в аккуратные штабели высотой до 6 метров. Чтобы многотонный столб не рассыпался при транспортировке, его стягивают термоусадочной пленкой или стальной обвязкой.
Итог
Производство паллет — это не примитивное сколачивание досок, а высокоорганизованный металлообрабатывающий и деревообрабатывающий комплекс. Здесь переплетаются лесное хозяйство, точная механика, метрология и международное право. Понимание всей глубины этого процесса объясняет главную истину: дешевый поддон, сделанный из сырого леса на «коленке», в конечном счете обходится дороже — из-за сломанного груза, остановок конвейеров и простоя логистики. Качественная паллета начинается не со станка, а с правильной сосны и точного градуса в сушильной камере.